
व्हिन्सेंट, क्वालिटी इंजिनिअर | डिन्सेन यांच्याकडून
डक्टाइल आयर्न पाईप फिटिंग्ज कसे बनवले जातात? बहुतेक फाउंड्रींमध्ये, या प्रश्नामध्ये दोन टप्पे समाविष्ट आहेत: फिटिंगची मुख्य बॉडी कास्ट करणे, आणि नंतर प्रत्येक फ्लॅंजच्या पृष्ठभागावर सीलिंगसाठी खाच तयार करणे. डिन्सेन एक वेगळा मार्ग अवलंबते. आमचेडक्टाइल आयर्न पाईप फिटिंग्जहे कास्ट-इन-प्लेस ग्रूव्ह कास्टिंगद्वारे तयार केले जातात — ही एक नियर-नेट-शेप प्रक्रिया आहे, ज्यात ओततानाच सीलिंग ग्रूव्ह तयार होतो, त्यामुळे कोणत्याही दुय्यम मशीनिंगची आवश्यकता नसते. याचा परिणाम: उत्पादनाची उत्तम गुणवत्ता, कमी लागणारा वेळ आणि कमी खर्च, जे व्यावसायिक उत्पादनात DN50 ते DN150 पर्यंत प्रमाणित झाले आहे.
आव्हान: मशीनने तयार केलेल्या सीलिंग ग्रूव्हमुळे खर्च आणि जोखीम वाढते
अनेक दशकांपासून, फ्लँज्ड फिटिंगवरील सीलिंग ग्रूव्ह कास्टिंगनंतर मशीनने तयार केली जाते. ही एक विश्वासार्ह प्रक्रिया आहे — पण त्यासाठी मोठा खर्च येतो.
मशिनिंगमुळे उत्पादनात एक संपूर्ण टप्पा वाढतो. प्रत्येक फ्लॅंजला फाउंड्रीमधून मशिन शॉपमध्ये हलवावे लागते, क्लॅम्प करावे लागते, कापावे लागते आणि तपासावे लागते, ज्यामुळे प्रत्येक फिटिंगवर श्रम, मशिनचा वेळ आणि ऊर्जा खर्च होते.
मशीनिंगमुळे थर्मल ग्रेडियंट (उष्णतेचा उतार) देखील निर्माण होतो. मटेरियल काढल्यामुळे सेक्शनच्या जाडीमध्ये स्थानिक पातळीवर फरक निर्माण होतो, ज्यामुळे सॉलिडिफिकेशन (घन होण्याची प्रक्रिया) आणि फीडिंगमध्ये अडथळा येतो, परिणामी फ्लॅंजजवळ मायक्रो-श्रिंकेज (सूक्ष्म आकुंचन) आणि पोरोसिटी (छिद्रता) चा धोका वाढतो.
आणि मशीनने तयार केलेल्या खाचांमुळे अर्धपुष्ट मालाचा अतिरिक्त साठा आणि गुणवत्तेची तपासणी करण्यासाठी अतिरिक्त टप्पे निर्माण होतात — ज्यामुळे अधिक खेळते भांडवल अडकून राहते आणि मानवी चुका होण्याची शक्यताही वाढते.
उपाय: नियर-नेट-शेप कास्टिंगमुळे मशिनिंगची गरज नाहीशी होते
नियर-नेट-शेप कास्टिंगमध्ये सीलिंग ग्रूव्ह थेट मोल्डमध्येच तयार होते, त्यामुळे ती ग्रूव्ह फिटिंगच्या मुख्य भागासोबतच घट्ट होते. दुय्यम मटेरियल काढण्याची गरज नाही. अतिरिक्त थर्मल ग्रेडियंटची आवश्यकता नाही. वेगवेगळ्या प्लांट्समध्ये हाताळणीची गरज नाही.
प्रक्रिया कशी कार्य करते
यातील नावीन्य कोअर असेंब्लीमध्ये आहे. पारंपरिकरित्या, फ्लॅंज कोअरमध्ये A, B आणि C असे तीन एकमेकांत अडकणारे भाग असतात. DINSEN चे अभियंते असेंब्ली करण्यापूर्वी कोअर B च्या बाह्य पृष्ठभागावर एक पूर्वरचित खाच तयार करतात. जेव्हा साच्यात ओतकाम केले जाते, तेव्हा बोल्ट-होल पॅटर्न आणि सीलिंग ग्रूव्ह दोन्ही फ्लॅंजचा एक अविभाज्य भाग म्हणून आकार घेतात.
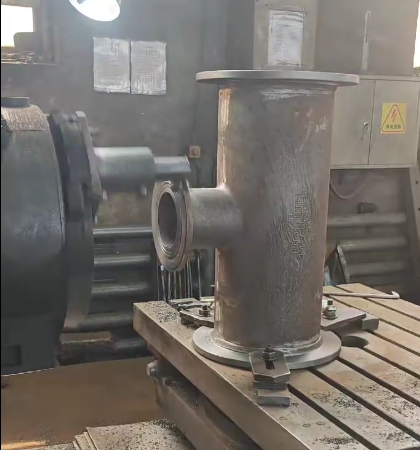
अचूक जुळणी: मार्गदर्शक खाचा आणि चुकीचे संरेखन रोखणारी वैशिष्ट्ये
ग्रूव्हची भूमिती कोअरच्या स्थितीवर अवलंबून असल्यामुळे, अचूकता जोडणीच्या टप्प्यापासूनच सुरू होते. गाईड स्लॉट्स आणि चुकीच्या संरेखनाला प्रतिबंध करणारी वैशिष्ट्ये कोअरचे तीनही भाग एकत्र घट्ट बसवतात, ज्यामुळे एका मोल्डपासून दुसऱ्या मोल्डपर्यंत जोडणीतील अचूकतेची पुनरावृत्ती होण्याची हमी मिळते. मोजलेला परिणाम: ग्रूव्हची खोली, रुंदी आणि एककेंद्रता, जी सातत्याने मानक आवश्यकता पूर्ण करते किंवा त्यापेक्षाही अधिक असते.
३डी सँड प्रिंटिंगद्वारे जलद पडताळणी
पूर्वी प्रोटोटाइपिंगसाठी महागड्या पॅटर्न टूलिंगची आवश्यकता असे. बाइंडर-जेट ३डी सँड प्रिंटिंगमुळे, प्रोटोटाइप कोअर सेट्स आठवड्यांऐवजी काही दिवसांत तयार होतात. डिझाइनर्स उत्पादन टूलिंगला अंतिम रूप देण्यापूर्वी ग्रूव्ह जिओमेट्री, गेटिंग आणि फीडिंगची पडताळणी करतात — ज्यामुळे नवीन फिटिंग कॉन्फिगरेशनसाठी विकास चक्र लक्षणीयरीत्या कमी होते.
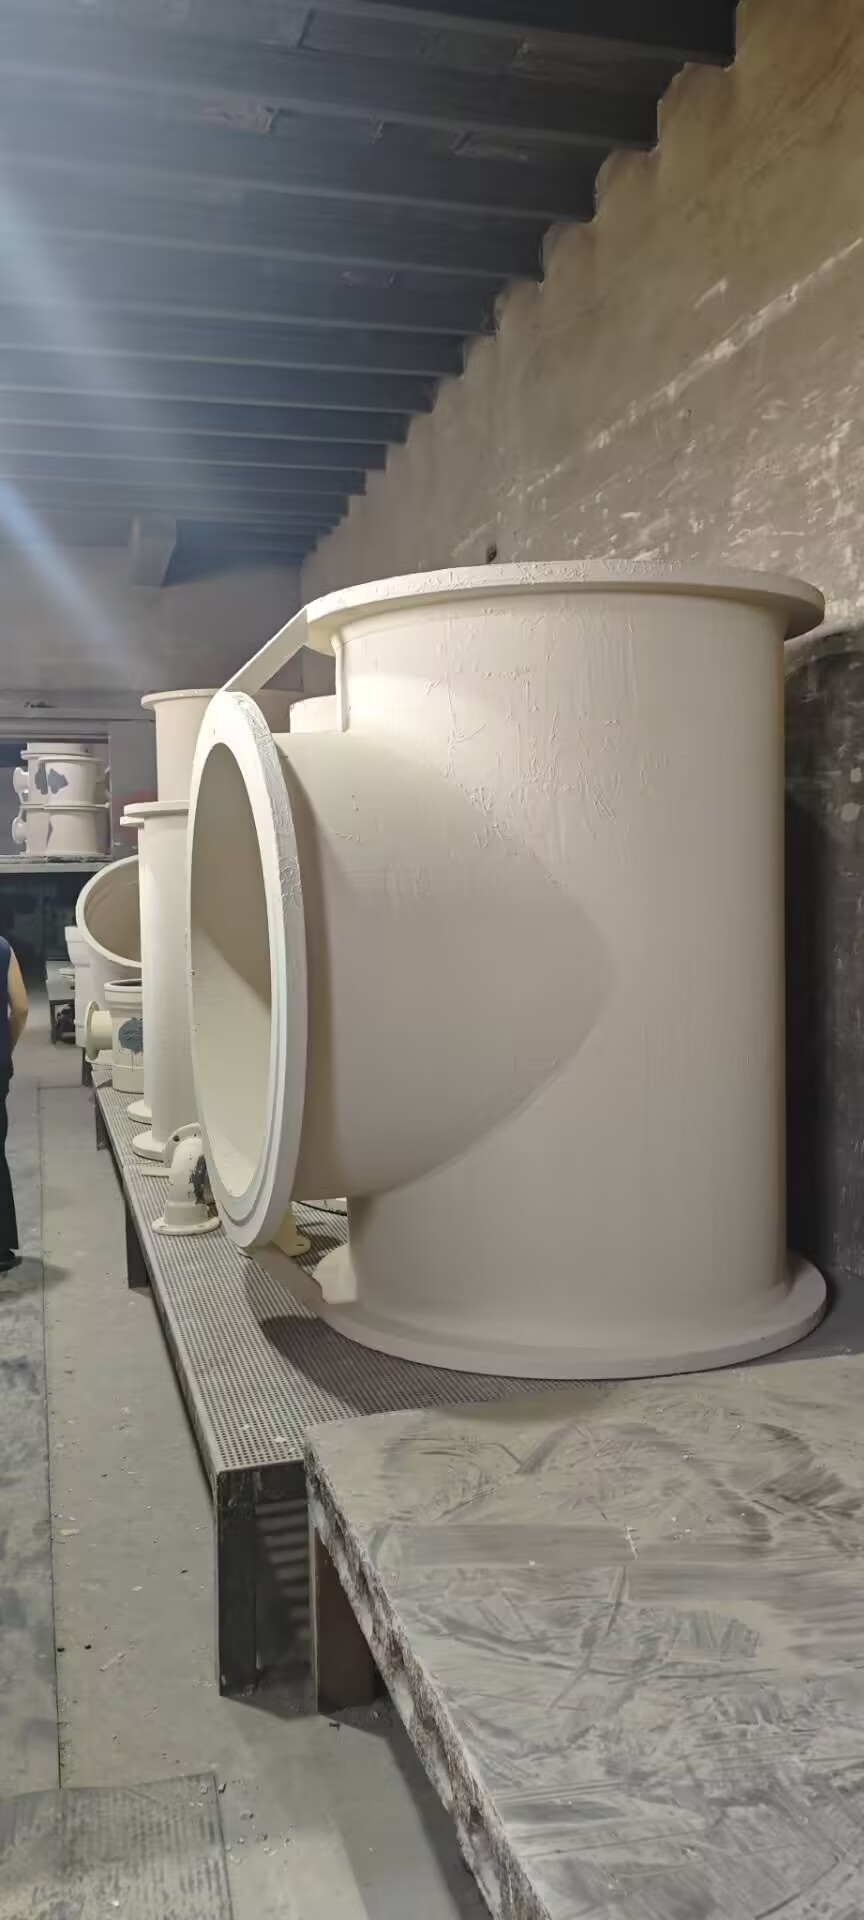
उत्पादनात सिद्ध: DN50 ते DN150
शेकआउट आणि शॉट-ब्लास्ट क्लीनिंगनंतर, कास्ट फ्लॅंजच्या पृष्ठभागावरील ग्रूव्हची परिमाणे — खोली, रुंदी आणि एककेंद्रता — ही गुणवत्तेत कोणतीही मोजता येण्याजोगी घट न होता, सातत्याने मानक आवश्यकता पूर्ण करतात किंवा त्यापेक्षा अधिक असतात. व्यावसायिक उत्पादनात DN50 ते DN150 पर्यंतच्या सर्व स्तरांवर कास्ट-इन-प्लेस ग्रूव्हची पडताळणी करण्यात आली आहे, आणि त्या मशिन केलेल्या ग्रूव्हच्या तुलनेत समान किंवा अधिक चांगली सीलिंग कामगिरी देतात.EN545 डक्टाइल आयर्न पाईप फिटिंग्ज.
कास्ट-इन-प्लेस ग्रूव्ह्सचे पाच मोजता येण्याजोगे फायदे
| लाभ | काय बदल होतात | मोजता येण्याजोगा परिणाम |
| उत्पादनाची अखंडता | मशीनिंगमुळे निर्माण होणारा औष्णिक प्रवणता नाही; घनीकरणादरम्यान उत्तम फीडिंग. | कमी सूक्ष्म-आकुंचन आणि सच्छिद्रतेचे दोष; उत्कृष्ट दाब टिकवून ठेवण्याची क्षमता |
| उत्पादन गती | मशीनिंगचा टप्पा वगळला; फिनिशिंगची कामे कमी केली. | उत्पादन कालावधी कमी; अर्ध-तयार मालाचा साठा कमी. |
| खर्च कपात | वितळलेल्या धातूचा कमी वापर; यंत्रसामग्रीचा कमी वापर; कारखान्यांतर्गत हाताळणीची आवश्यकता नाही. | सामग्रीचा अधिक वापर; कमी ऊर्जा, अवजारांची झीज आणि कामगारांवरील अतिरिक्त खर्च. |
| कामाच्या परिस्थिती | ग्राइंडिंग आणि फिनिशिंगच्या कमी पायऱ्या | कारखान्याच्या मजल्यावरील धूळ आणि आवाजाची पातळी कमी करणे |
| प्रक्रियेतील सुलभता | कमी टप्पे आणि गुणवत्ता तपासणी केंद्रे | उच्च प्रक्रिया क्षमता; कमी मानवी चुका |
हेच तत्त्वज्ञान केवळ खाचांपुरते मर्यादित नाही. आमचेग्रिप ई लॉकिंग कपलिंगविशेष साधनांशिवाय स्थापित करता येते, ज्यामुळे पारंपरिक उपायांच्या तुलनेत बांधकामातील मजुरी ३०% पर्यंत कमी होते — हे अभियांत्रिकीचे आणखी एक उदाहरण आहे, जे कामाच्या ठिकाणी काम वाढवण्याऐवजी ते कमी करते.
वारंवार विचारले जाणारे प्रश्न
१. डक्टाइल आयर्न फ्लॅंजवरील सीलिंग ग्रूव्ह म्हणजे काय?
सीलिंग ग्रूव्ह ही फ्लॅंजच्या पृष्ठभागावरील एक गोलाकार खाच असते, ज्यात गॅस्केट किंवा ओ-रिंग बसवलेली असते. जेव्हा दोन फ्लॅंज बोल्टने एकत्र जोडले जातात, तेव्हा गॅस्केट त्या खाचेमध्ये दाबले जाऊन एक गळती-रोधक जोड तयार होतो.
२. सीलिंग ग्रूव्ह्स सहसा मशीनिंग का केले जातात?
मशीनिंग ही पारंपरिक पद्धत राहिली आहे कारण ती अचूक आणि सुस्पष्ट आहे. तिचे तोटे म्हणजे खर्च, लागणारा वेळ आणि घनीकरणानंतर पदार्थ काढल्यामुळे निर्माण होणारा दोषांचा धोका.
३. कास्ट-इन-प्लेस ग्रूव्ह कास्टिंग कसे काम करते?
तीन-भागांच्या कोअर असेंब्लीच्या कोअर बी (Core B) मध्येच ग्रूव्हचा आकार तयार केलेला असतो. ओतण्याच्या प्रक्रियेदरम्यान, ग्रूव्ह फिटिंगच्या मुख्य भागासोबतच तयार होते, त्यामुळे नंतर फ्लँजवर कोणत्याही मशीनिंगची आवश्यकता नसते.
४. कोणत्या आकारांची श्रेणी उपलब्ध आहे?
व्यावसायिक उत्पादनामध्ये DN50 ते DN150 पर्यंतच्या कास्ट-इन-प्लेस सीलिंग ग्रूव्हची पडताळणी करण्यात आली आहे, ज्यांची ग्रूव्हची खोली, रुंदी आणि एककेंद्रता मशिनिंग केलेल्या समतुल्यांसारखीच आहे.
५. जागेवरच ओतकाम केल्याने दाब रेटिंग किंवा सीलिंग कार्यक्षमतेवर परिणाम होतो का?
नाही. कारण घनीकरणादरम्यान खाच तयार होत असल्यामुळे, तापमानातील फरक आणि जाडीतील तफावत नसते. खरं तर, सूक्ष्म आकुंचन कमी झाल्यामुळे दाब टिकवून ठेवण्याची क्षमता सुधारते.
६. मोठ्या प्रमाणावरील उत्पादनापूर्वी मला नमुने मिळू शकतील का?
होय. उत्पादन साधनांना अंतिम स्वरूप देण्यापूर्वी, डिझाइनच्या पडताळणीसाठी आम्ही ३डी सँड प्रिंटिंगचा वापर करून प्रोटोटाइप कोअर सेट्स जलदगतीने तयार करतो.
डिनसेन बद्दल — डक्टाइल आयर्न पाईप आणि फिटिंग उत्पादक
डिनसेन ही डक्टाइल आयर्न पाईप्स, पाईप फिटिंग्ज आणि कपलिंग्जची जागतिक दर्जाची पुरवठादार कंपनी असून, तिचे उत्पादन युनिट्स हेबेई प्रांतातील हानदान येथे आहेत. उत्पादने ISO 2531, EN 545, EN 598 आणि AWWA मानकांचे पालन करतात आणि त्यांना ISO 9001:2015-प्रमाणित गुणवत्ता व्यवस्थापन प्रणालीचा आधार आहे. आग्नेय आशिया, मध्य पूर्व, मध्य आशिया, युरोप आणि अमेरिका यांसारख्या ५० हून अधिक देशांमध्ये प्रकल्प असलेल्या डिनसेनचा पुरवठा देखील होतो.EN877 कास्ट आयर्न सॉइल पाईप फिटिंग्जपाण्याचा निचरा करणाऱ्या प्रणाली बांधण्यासाठी.डिन्सेनबद्दल अधिक जाणून घ्या.
कोटेशन मिळवा
महानगरपालिकेच्या पाणीपुरवठा, गटार किंवा औद्योगिक पाइपलाइन प्रकल्पाचे नियोजन करत आहात का? आमचे अभियंते तुम्हाला योग्य फिटिंग्ज, आकार आणि कोटिंग्ज निवडण्यात मदत करतील — सोबत मोफत नमुने, त्रयस्थ तपासणी आणि जलद वितरणही मिळेल.मोफत दरपत्रकासाठी डिन्सेनशी संपर्क साधा.
पोस्ट करण्याची वेळ: २१ ऑगस्ट २०२६



